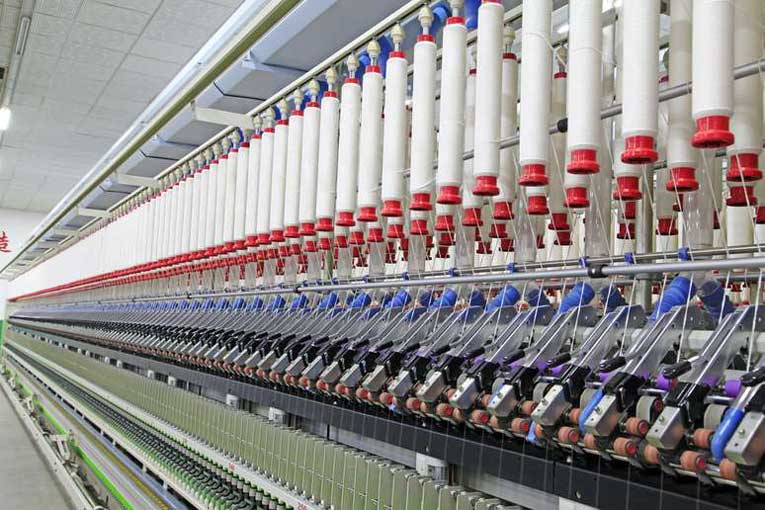
در این مقاله تهویه مطبوع در صنعت نساجی را بررسی میکنیم؛ برای آشنایی با اصول کلیتر، مقاله تهویه صنعتی را هم بخوانید.
مراحل صنعت نساجی
در صنعت نساجی، برای تهیه نخ، پارچه و کفپوش، مراحل مختلفی طی میشود:
- حلاجی
- ریسندگی
- رنگرزی و تکمیل
- بافندگی
هر یک از این مراحل، بر حسب نوع ماده اولیه مصرفی، فناوری جداگانهای دارد که در ادامه بهطور مختصر به آنها اشاره میکنیم.
ساخت الیاف مصنوعی (Fiber Marking)
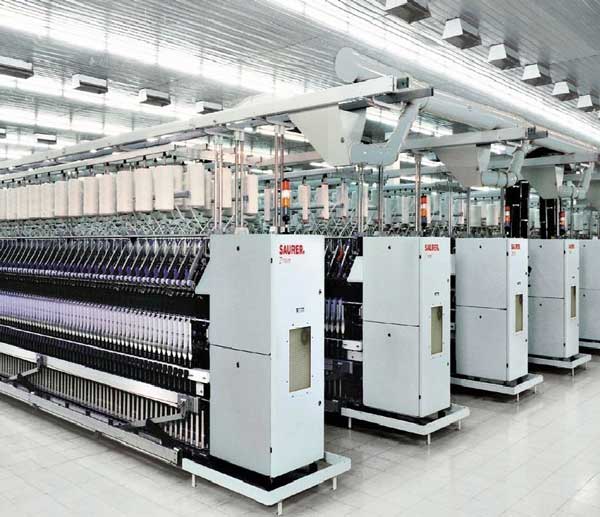
الیاف مصنوعی در انواع گوناگون تولید میشوند — مثل اکریلیک، نایلون، رایون، پلیاستر و ویسکوز — که هرکدام در مراحل تولید، به رطوبت و درجه حرارت خاصی نیاز دارند.
برای تهیه این مواد از دستگاه اکسترودر (Extruder) استفاده میشود. اگر الیاف بهصورت پیوسته (Filament) باشند، مستقیم نخ میشوند که به آن «ریسندگی پیوسته» (Continuous Spinning) میگویند. اما اگر الیاف بریده تهیه شوند — مثل پشم و پنبه — باید در ریسندگی عادی (Spinning) به نخ تبدیل شوند.
ریسندگی (Spinning)
مراحل ریسندگی برای الیاف طبیعی و مصنوعی مشابه است؛ فقط نوع ماشین و کیفیت کشش و تاب برای هر نوع الیاف تفاوت دارد. این مراحل عبارتاند از:
- حلاجی (Opening, Blending and Picking): الیافی که بهصورت عدل هستند باز میشوند و الیاف ریز، پرز و مواد زائد (در الیاف طبیعی) از آن جدا میشود. الیاف مصنوعی چون تمیز و یکنواختاند، در این مرحله کار زیادی نمیبرند.
- کاردینگ (Carding): الیاف حلاجیشده موازی و یکنواختتر میشوند، پرزها و مواد زائد از آن جدا و به شکل فتیله (Sliver) درمیآیند؛ فتیله در بشکههایی (Can) بهصورت حلقهای جمع میشود.
- لاکنی (Lapping): چند فتیله جداگانه کشیده و بهصورت یک فتیله دوبل (بافتهشده از دو فتیله) درمیآیند و در یک بشکه جمع میشوند.
- شانهزنی (Combing): فتیله حاصل از لاکنی با شانههای ریز فلزی شانه میشود؛ الیاف کوتاهتر از طول موردنظر و مواد زائد باقیمانده جدا میشوند و فتیله واحد نهایی از دستگاه خارج و در بشکه جمع میشود.
- ماشین کشش (Drawing): چند فتیله خروجی از شانهزنی کاملاً موازی و کشیده میشوند و به یک نخ کلفت (Strand) — شبیه یک طناب بسیار نازک — تبدیل میشوند.
- نخریسی (Roving): محصول ماشین کشش بهطور یکنواخت کشیده و به نخ تبدیل میشود و روی بوبینهای بزرگ پیچیده میشود.
- نختابی (Twisting): دو یا چند نخ از بوبینهای بزرگ دوباره کشیده و به هم تابیده میشوند؛ نتیجه، نخی آماده برای بافندگی یا رنگرزی است که روی بوبین متوسط پیچیده میشود.
اصول کشش در ماشینهای ریسندگی، بر پایه اختلاف سرعت دو غلطک است: غلطک بالا با سرعت چرخش کمتر نخ را تحت فشار قرار میدهد و غلطک پایین (حدود ۲۰ سانتیمتر پایینتر) با سرعت بیشتر میچرخد؛ نتیجه این اختلاف سرعت، کشآمدن نخ است.
ماشینهای جدیدتر با نام Open End، ترکیبی از مراحل لاکنی، کشش، نخریسی و نختابی هستند که همه را با یک دستگاه واحد و سرعت بسیار بالا انجام میدهند.
رطوبت در نساجی دو نقش اساسی دارد: اول، جلوگیری از جرقه ناشی از الکتریسیته ساکن که در اثر مالش الیاف به یکدیگر یا به قطعات ماشین ایجاد میشود. دوم، کاهش شکنندگی الیاف — که پرز کمتری تولید میکند.
پرزهای اضافی مسیر عبور نخ را مسدود میکنند، در عبور نخ ترمز ایجاد میکنند و باعث پارگی زیاد و افت راندمان تولید میشوند. رطوبت مناسب همچنین اصطکاک بین الیاف را کم میکند؛ در نتیجه نخ مقاطع یکنواختتری پیدا میکند و کیفیت آن بهتر میشود.
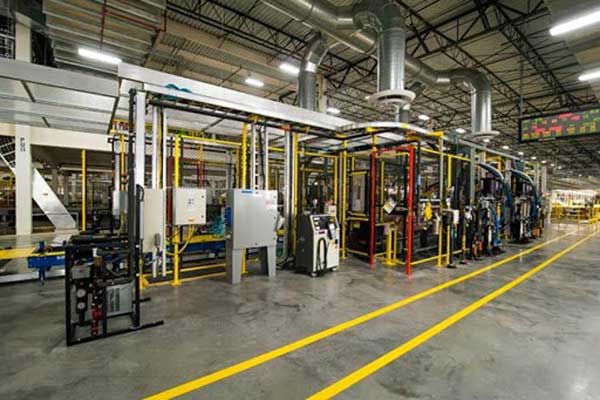
سیستمهای ریسندگی Worsted و Woolen
سیستم Woolen (کلفتریسی) برای نخهای ضخیم و سیستم Worsted (نازکریسی) برای نخهای ظریف به کار میرود. ماده اولیه هر دو سیستم، پشم و الیاف مصنوعی مشابه پشم — مثل اکریلیک و پلیاستر — است.
هر دو سیستم ماشینآلات مشابهی دارند، اما جزئیات ماشینها با هم فرق میکند. سیستم پشمی نسبت به سیستم پنبهای پیچیدگی بیشتری دارد.
بافندگی (Weaving)
این مرحله شامل پارچهبافی (Fabric Weaving)، کشباف (Knitting) یا فرش و موکتبافی (Carpet Weaving) میشود. این سالنها معمولاً به کنترل رطوبت بین ۸۰ تا ۸۵ درصد نیاز دارند.
در سیستم پنبهای، رطوبت لازم حدود ۷۰ درصد است؛ در سیستم کشباف، درجه حرارت حدود ۲۴.۵ درجه سانتیگراد و رطوبت ۴۵ تا ۵۰ درصد لازم است.
رنگرزی و تکمیل (Dyeing and Finishing)
در این مرحله، مواد بهصورت نخ یا پارچه رنگ میشوند؛ روش کار در سیستم پشمی و پنبهای با هم تفاوت دارد. پس از رنگرزی، مواد در خشککن (Drier) خنک میشوند و سپس عملیات تکمیلی روی پارچه یا بافته در ماشینآلات تکمیل انجام میگیرد. برای این بخش، تنظیم دقیق رطوبت و دما لازم نیست.
سیستم تهویه نساجی
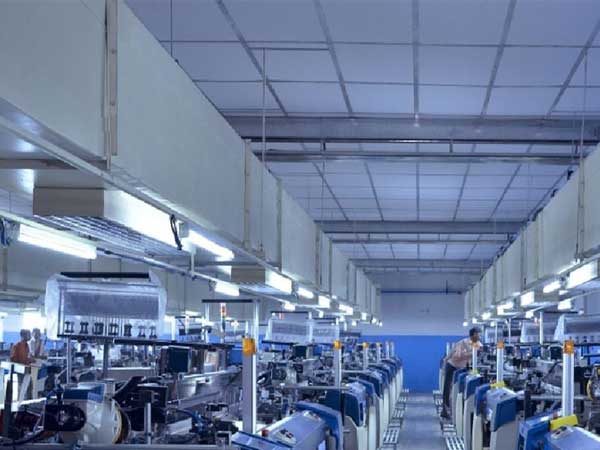
مهمترین قسمت سیستم تهویه در نساجی، دستگاه Air Washer (رطوبتزن/رطوبتگیر) است که نقش اصلی را در تأمین یا گرفتن رطوبت ایفا میکند. این سیستم میتواند مرکزی (Central)، نیمهمرکزی (Semi-Central) یا بهصورت یونیتهای کامل (Unitary Package) باشد و در دو نوع سرعت پایین (Low Velocity) و سرعت بالا (High Velocity) ساخته میشود.
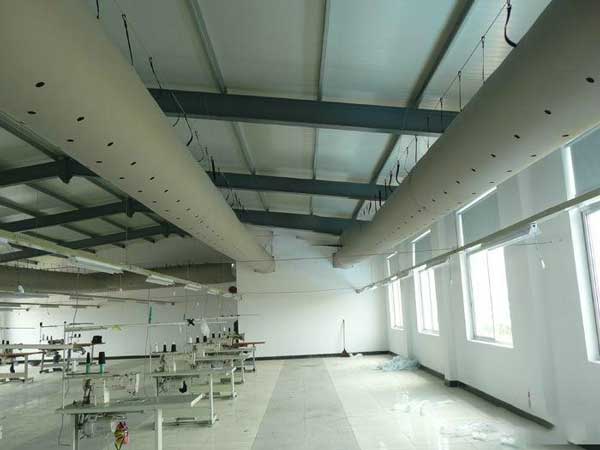
در همه این سیستمها، کانال رفت برای توزیع هوا در نظر گرفته میشود؛ اما کانال برگشت هوا فقط در سیستم مرکزی و نیمهمرکزی وجود دارد و زیر کف، در تمام نقاط سالن، ساخته میشود. در سیستم یونیتی، گردش هوا در خود یونیت انجام میگیرد.
در مدخل ورود کانال برگشت هوا به سیستم تهویه، فیلترهای ثابت (Static Filter) یا متحرک (Automatic Rotary Filter) نصب میشود که پرزهای تولیدشده در مراحل ریسندگی و بافندگی را از هوا جدا میکند. در سیستم یونیتی، این فیلترها مستقیماً به خود دستگاه متصل هستند.
گاهی برای الکتروموتورهای بزرگ — به پیشنهاد سازنده ماشین — کانالهایی زیر کف و در محل استقرار موتور ساخته میشود که در نهایت به کانال برگشت هوا متصل میگردد.
جمعبندی: نکات کلی محاسبات و طراحی تأسیسات مکانیکی
بهطور کلی، در طراحی تأسیسات تهویه — چه صنعتی و چه مسکونی و تجاری — این موارد باید مشخص شوند:
- شرایط هوای داخل و خارج (دمای خشک، دمای مرطوب و رطوبت نسبی) برای تابستان و زمستان
- محلها و فضاهایی که باید تهویه شوند، و بخشهایی که تهویه خاص نیاز دارند — مثل اتاق عمل و اتاق سرور
- برآورد بار حرارتی (گرمایش و سرمایش) برای هر فضا
- بررسی دقیق مصالح ساختمان (دیوار، سقف، کف، در و پنجره) و تعیین ضریب انتقال حرارت هر یک
- تعیین میزان نفوذ هوا برای محاسبه افت حرارتی (زمستان) یا افت برودتی (تابستان)
- تعیین مقدار هوای تازه موردنیاز و اثر آن بر افت حرارتی/برودتی
- تعیین بار حرارتی و برودتی ناشی از ماشینآلات، تجهیزات مولد گرما و روشنایی
- محاسبه بار سولار (تابش خورشید)
- جمعبندی کل بار حرارتی گرمایشی و بار برودتی سرمایشی برای انتخاب تجهیزات تهویه
برای بررسی دقیقتر تجهیزات هر بخش، مقالات هواساز و تهویه مطبوع چیست را هم مطالعه کنید.
تحریریه تیم خدمات فنی مهندسی به فیکس
برداشت از مطالب سایت تنها با ذکر منبع و لینک سایت مجاز میباشد
